
AIの事業への活用
明治10年創業の製材業に、AIとデータの力を掛け合わせる取り組みを進めています。木材乾燥スケジュールの助言、原木・製品検収の画像認識化、そしてAIエージェントによる基幹システムの内製化。いずれも現場のノウハウをデータに置き換え、品質と生産性を底上げすることを目指した、進行中の取り組みです。
木材乾燥へのAI活用
開発中木材製品の最終的な品質・歩留まりを最も左右するのが、乾燥工程です。しかし乾燥機は24時間稼働し続ける設備であり、刻々と変化する乾球温度・湿球温度を人が交代しながら常に最適な状態へコントロールし続けることは、実質的に困難な作業です。
そこで、熟練の乾燥技師が培ってきたノウハウをAIに学習させ、24時間体制で乾燥状態を監視・制御できる仕組みづくりに取り組んでいます。樹種・厚み・含水率や気象条件をふまえて乾燥スケジュールを継続的に最適化し、乾燥歩留まりの向上を目指しています。
最初のステップでは、AIはあくまで人を支援するアドバイザーとして乾燥スケジュールを提案する位置づけです。モルダー加工・選別後の歩留まり実績をフィードバックしながらノウハウを蓄積し、将来的にはAIが自律的に乾燥スケジュールを制御するシステムへと段階的に発展させていく計画です。
取り組みのポイント
- 24時間稼働する乾燥機を、熟練技師のノウハウで制御
- 現在はAIが助言役、将来は自律制御へ段階的に移行
- モルダー後歩留まりとの接続による継続的な改善
原木・製品検収へのAI活用
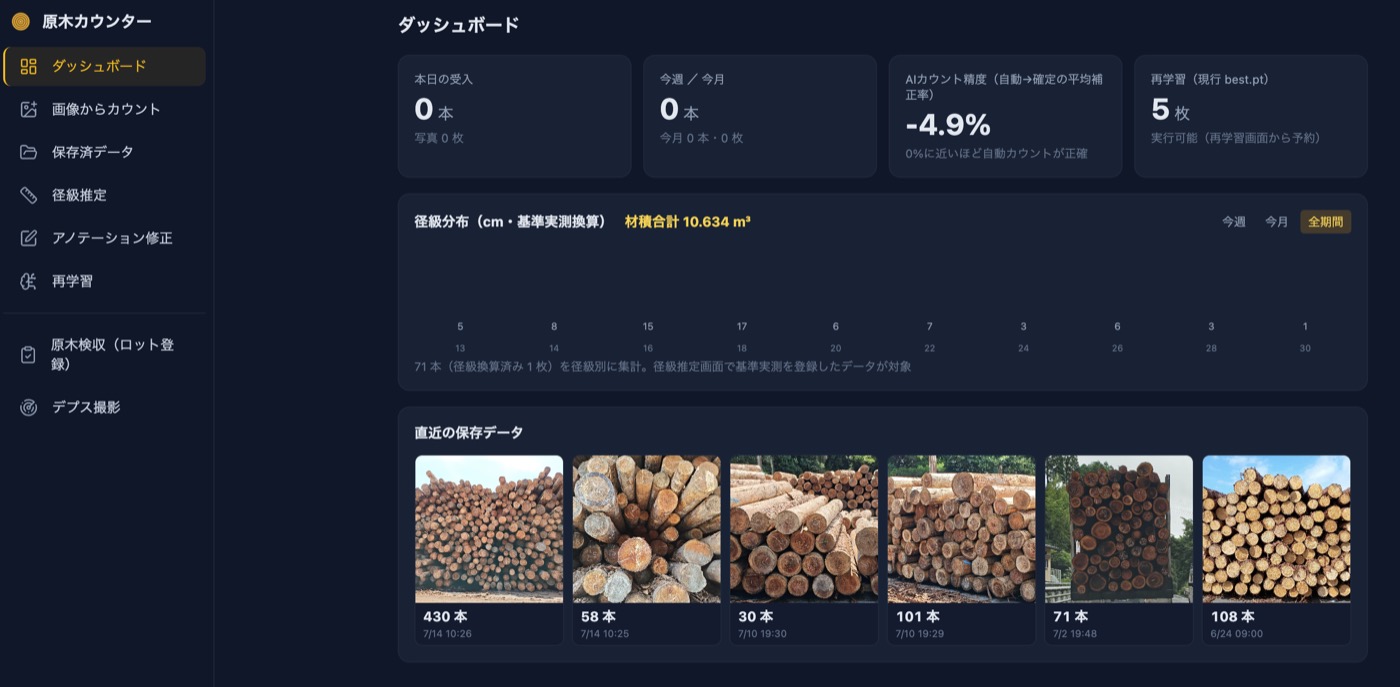
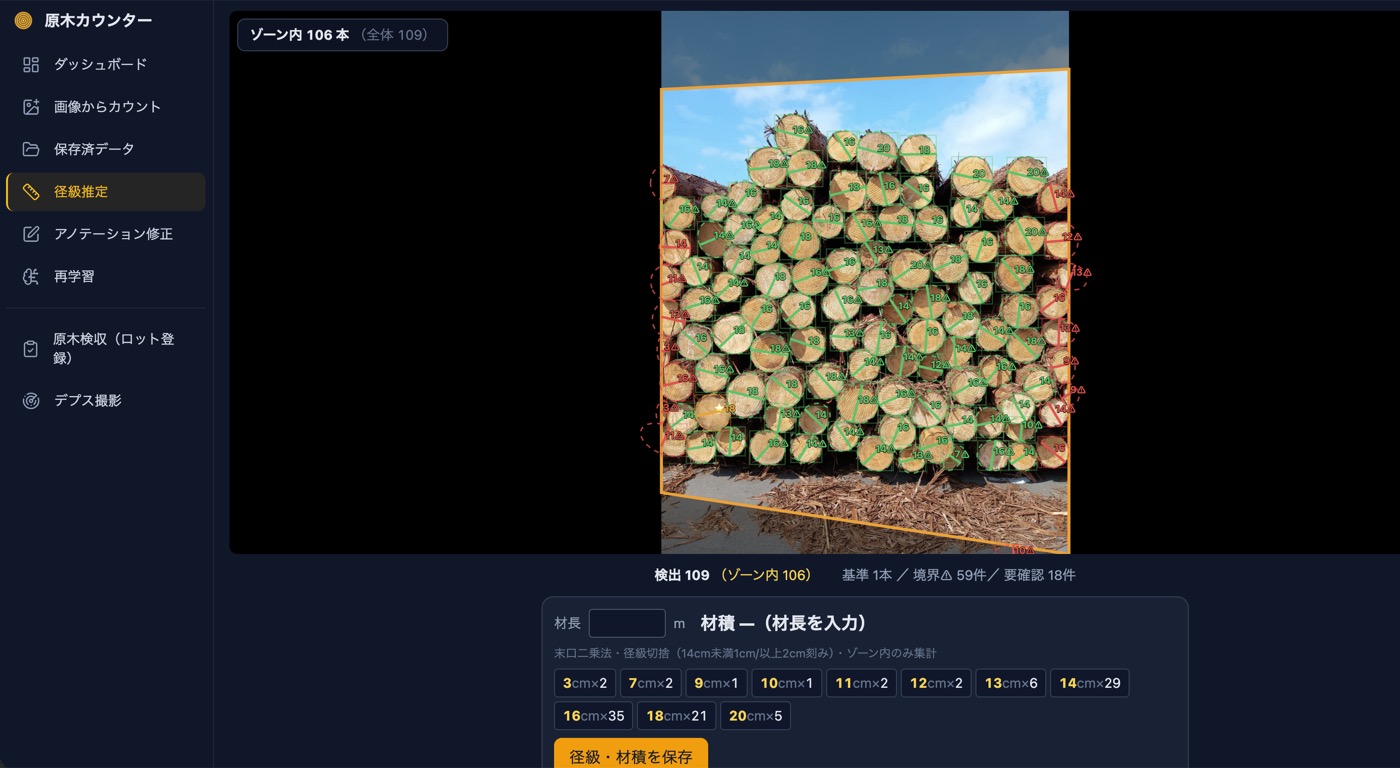
試験導入中原木の受け入れ時には、トラックで搬入された丸太の本数を人手で数えて記録する作業が発生します。この検収工程を、画像認識技術を使って半自動化する取り組みを進めています。
現場のスマートフォンやタブレットで原木の写真を撮影すると、画像AI(物体検出技術)が丸太の本数を自動でカウントします。検出結果はその場でタップして追加・削除でき、確定した記録はデータとして蓄積されます。人による修正結果は、そのままAIの学習データにもなる仕組みです。
現在は工場での撮影データを使った初回の学習を進めている段階で、まずは本数カウントの精度向上に取り組んでいます。将来的には、検収時に撮影した原木の画像と最終製品の歩留まりを結びつけ、原木の品質評価から改善サイクルを回せるようにすることを目指しています。
取り組みのポイント
- スマホ・タブレットで撮影 → AIが自動カウント
- 人によるタップ修正がそのまま学習データに
- 原木画像のアーカイブによる品質PDCAへの発展
AIエージェントによる基幹システムの内製化
順次稼働・改善中生産管理や勤怠管理といった基幹業務のシステムは、これまで外部ベンダーへの依存度が高い領域でした。当社ではAIエージェントを活用し、現場の要望を直接システムに反映できる内製開発の体制づくりを進めています。
現場の業務フローを理解した上でAIエージェントとともにシステムを設計・実装することで、外部発注では難しかった小回りの利く改修や、複数システム間でのデータ連携がしやすくなります。各システムは共通のデータベース基盤を介して連携しており、原木の受け入れから乾燥、加工、在庫、そして人の勤怠までを一つながりのデータとして扱える体制を目指しています。
すべてのシステムが完成形というわけではなく、現場で使いながら継続的に改善を重ねています。将来的には、これらの基幹システムと乾燥AI・検収AIを接続し、原木受け入れから最終製品までのロット単位のデータを軸にした「自己改善型」の生産管理へと発展させていく構想です。
生産工程管理システム
原木受け入れから製材・乾燥・加工までの工程とロットを一元管理。各システムをつなぐ中心的な役割を担っています。
勤怠管理システム
従業員の勤怠・シフトを管理。全社共通のデータベース基盤と権限管理の中核も担っています。
木取指示書作成システム
製品仕様から木取表を作成し、必要な原木本数や副産物の見込みを算出します。
嶋屋販売在庫管理システム
受注・製品在庫・出荷を管理。生産実績と販売情報をつなぐ役割を担っています。
生産フローとAIの連携
原木受入から製品出荷までの一連の工程を、生産工程管理システムがロット単位でつなぎます。AIは実績データをもとに改善案を提案し、その結果を評価してまた次の判断に活かす「自己改善サイクル」を回しながら、乾燥スケジュールを継続的に磨き上げていくことを目指しています。
※ 実際のシステム構成資料をもとに、サイト向けに簡略化して作図しています。
AIが学び、改善を重ねる仕組み
AIが提案し、現場で実行し、その結果を評価して、次の提案に反映する。この一巡りを繰り返しながらノウハウを蓄積していく「自己改善サイクル」を、乾燥スケジュールの助言を起点に育てていきたいと考えています。
AIが助言
人による判断を支援するアドバイザーとして、乾燥スケジュールを提案
半自動化
蓄積したノウハウをもとに、条件付きで一部の判断を自動化
自律制御
AIが乾燥スケジュールを自律的に判断・制御するシステムへ
取り組み方について
- 01AIは意思決定を代替するものではなく、現場の判断を支える助言役として位置づけています。
- 02各取り組みは実際の現場データを使いながら、試験導入と改善を繰り返す段階的なアプローチで進めています。
- 03乾燥・検収・基幹システムをそれぞれ独立させず、ロット単位のデータでつなげていくことを長期的な方針としています。